0755-27781532-8010; 02988446863
Oct 14, 2026
Anpassad cirkulär LED aluminium PCB tillverkning: material, specifikationer och kvalitetskontroller
Oct 19
Intelligent Bläddra: 1
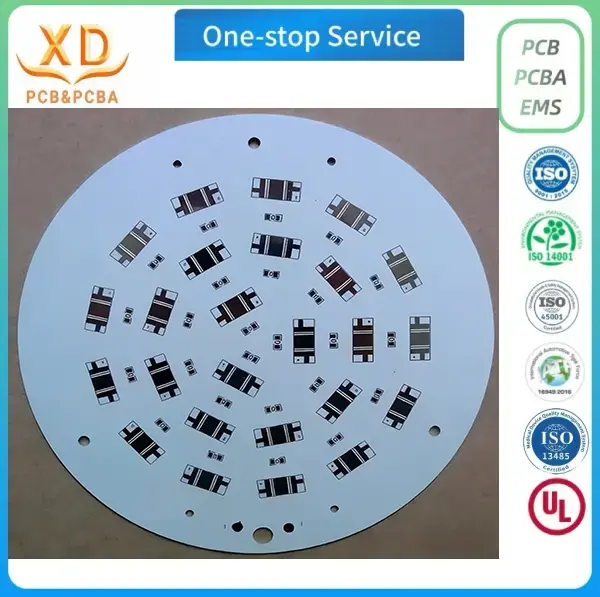
Ett anpassat cirkulärt LED-aluminiumkretskort kan se ut som ett enkelt kretskort med rund metallkärna, men att förbereda det för produktion kräver mer än att definiera dess diameter och koppartjocklek. Styrelsen måste följa konstruktionsfilerna noggrant, passa den avsedda belysningsenheten och uppfylla de elektriska och mekaniska krav som fastställts innan tillverkningen påbörjas. Även små skillnader i kontur, monteringshål eller komponentlayout kan skapa problem när kretskortet installeras i en färdig armatur.
För LED-belysningstillverkare påverkar tillverkningsprocessen även köpbeslut. En prototyp kan vara acceptabel för testning, men upprepade beställningar kräver konsekventa dimensioner, materialspecifikationer och ytkvalitet. Om dessa detaljer inte är tydligt dokumenterade kan produktionssatser skilja sig från det godkända provet eller kräva onödiga justeringar under monteringen.
Anpassad cirkulär LED-aluminium PCB-tillverkning involverar flera sammankopplade beslut, från att granska de ursprungliga designfilerna till att kontrollera de färdiga skivorna före leverans. Att veta vilken information som ska tillhandahållas, vilka specifikationer som ska bekräftas och vilka kvalitetsdokument som ska begäras hjälper köpare att kommunicera mer effektivt med en PCB-tillverkare och minskar förseningar som kan undvikas.
Vad gör Custom Circular LED PCB-produktion annorlunda?
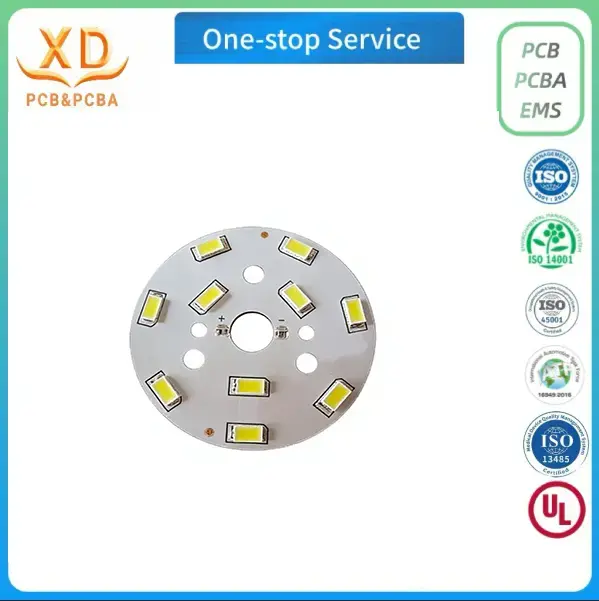
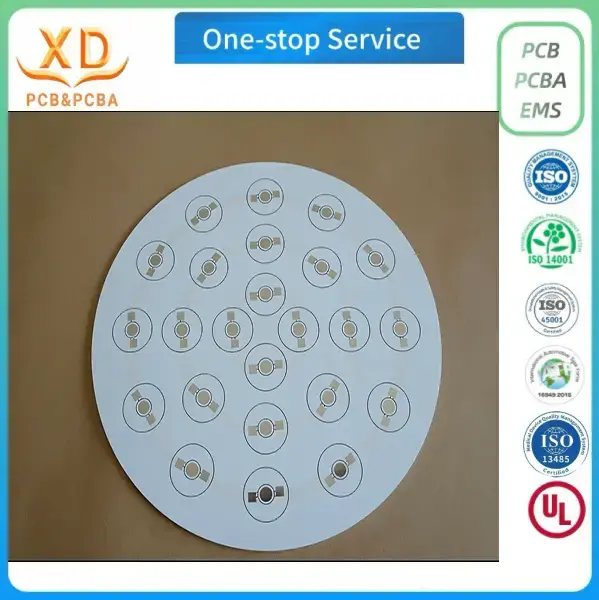
Cirkulära kretskort har en annan mekanisk profil än konventionella rektangulära skivor. Deras konturer följer ofta formen av ett lamphus, reflektor, värmespridande struktur eller monteringsplatta. Vissa mönster har en enkel rund kant, medan andra inkluderar utskärningar, skruvhål, skåror eller sektioner borttagna för att rymma interna komponenter.
Dessa funktioner måste beaktas vid sidan av den elektriska layouten. En skiva kan matcha den nominella diametern på en ritning och fortfarande inte passa om monteringshålen är felplacerade eller kantavståndet är otillräckligt. För belysningsprodukter tillverkade i volym kan en liten dimensionell obalans påverka monteringen av en hel batch.
Aluminium PCB introducerar en annan uppsättning överväganden. Till skillnad från ett konventionellt FR-4-kort innehåller ett kretskort med metallkärna i aluminium i allmänhet ett ledande kretsskikt, ett elektriskt isolerande dielektriskt skikt och en aluminiumbas. Dielektrikumet separerar kretsen från metallbasen samtidigt som den tillhandahåller en termisk väg mellan dem. Den specifika konstruktionen och materialegenskaperna beror på skivans utformning och det valda materialsystemet.
För cirkulära LED-kort måste tillverkaren därför arbeta med både kretsmönstret och den mekaniska konturen. Produktionsfilerna ska definiera kopparkonstverket, brädets omkrets, hål och andra relevanta funktioner. Materialspecifikationer och tjocklekskrav måste också bekräftas före tillverkning.
Syftet är inte bara att skapa en bräda som ser rund ut. Det är för att tillverka ett kretskort som följer den godkända konstruktionen och som kan integreras i den avsedda belysningsprodukten utan oväntade förändringar.
Materialval och aluminiumbasen
Materialvalet bör börja med kraven för den färdiga belysningsprodukten. Köpare måste överväga den avsedda driftsmiljön, kortets dimensioner, monteringsmetod, elektrisk design och termiska krav innan de bekräftar materialspecifikationen.
Aluminiumbasen är en viktig del av konstruktionen. Den ger mekaniskt stöd och fungerar som en del av den termiska banan under kretsskiktet. Dess tjocklek och egenskaper kan påverka skivans styvhet, vikt och förmåga att passa in i det tillgängliga höljet.
Xinda PCB listar 5052 aluminiumlegering för dess utvalda anpassade cirkulära LED-aluminiumkretskort. Den utvalda produkten specificerar en färdig skiva tjocklek på 1,0–2,5 mm och koppartjocklek på 1–2 oz. Dessa är användbara referensspecifikationer för köpare som överväger denna produkt, men de faktiska produktionskraven bör bekräftas mot den godkända designen.
Det allmänna bearbetningsområdet för aluminium-PCB är bredare än den presenterade produktspecifikationen. Beroende på tillämplig skivkonstruktion och tillverkningskrav inkluderar det listade allmänna sortimentet färdiga skivtjocklekar på 0,4–3,0 mm och koppartjocklekar på 1–6 oz. Dessa allmänna möjligheter ska inte tolkas som att varje kombination är tillgänglig för varje cirkulär bräddesign.
Specifikation | Med cirkulär LED-aluminiumkretskort | Allmänt bearbetningsområde för aluminium PCB |
Aluminium material | 5052 aluminiumlegering | Bekräfta materialet för den specifika beställningen |
Färdig brädtjocklek | 1,0–2,5 mm | 0,4–3,0 mm |
Koppartjocklek | 1–2 oz | 1–6 oz |
Minsta spårbredd | Bekräfta mot designen | 0,15 mm |
Minsta radavstånd | Bekräfta mot designen | 0,15 mm |
Maximal bearbetningsstorlek | Bekräfta de specifika kraven på bräda och verktyg | 120 cm × 60 cm |
Dessa siffror är referensspecifikationer, inte en ersättning för en produktionsöversyn. Köpare bör bekräfta erforderlig stapling, kopparvikt, isoleringsstruktur och mekaniska dimensioner innan de gör en beställning.
Det är också värt att skilja koppartjocklek från färdig skivtjocklek. Kopparvikten beskriver kopparskiktet, medan färdig tjocklek avser den färdiga skivstrukturen. De två värdena påverkar olika delar av designen och bör registreras separat i tillverkningsdokumenten.
Om en belysningsprodukt görs om bör materialförändringar ses över snarare än antas vara utbytbara. En annan aluminiumbas eller dielektrisk konstruktion kan påverka kortets mekaniska egenskaper och termiska beteende. Tillverkaren bör utvärdera om den reviderade specifikationen är lämplig för befintlig layout och produktionskrav.
Förbereda designfiler för tillverkning
En tydlig uppsättning designfiler ger PCB-tillverkaren en pålitlig grund för produktionen. Ofullständig eller motstridig dokumentation kan leda till frågor om tavlans kontur, kopparmönster, hålpositioner eller färdiga dimensioner. Att lösa dessa frågor efter att produktionen har startat är vanligtvis mer störande än att bekräfta detaljerna i förväg.
För en anpassad cirkulär LED-aluminiumkretskort bör designpaketet innehålla den information som behövs för att återskapa det avsedda kortet. Den exakta filuppsättningen beror på designen och tillverkarens krav, men följande artiklar är vanligtvis relevanta:
● Gerber-filer eller motsvarande tillverkningsdata: Dessa definierar kopparkonstverket och andra tillverkningsskikt som krävs för tavlan.
● Borrdata: Detta identifierar platserna och storlekarna på hål som behöver borras.
● Mekanisk ritning: Denna kommunicerar ytterdiameter, urskärningar, monteringshål, kritiska mått och tillämpliga toleranser.
● Skikt- och materialinformation: Här registreras den avsedda skivkonstruktionen, inklusive koppar- och isoleringskraven.
● Tillverkningsanteckningar: Dessa förtydligar ytfinish, speciella krav, referensmått och alla egenskaper som kanske inte är uppenbara från enbart konstverket.
Filerna ska beskriva samma version av tavlan. Till exempel, om den mekaniska ritningen visar en reviderad monteringshålsposition men tillverkningsdatan fortfarande innehåller den tidigare positionen, måste tillverkaren identifiera och lösa avvikelsen innan du fortsätter.
Revisionskontroll har betydelse när flera avdelningar är inblandade. Ett ingenjörsteam kan revidera LED-arrangemanget medan inköpsteamet fortsätter att använda en äldre offertritning. En enkel revisionsidentifierare och godkännandedatum kan hjälpa båda parter att bekräfta vilken version som är auktoriserad för produktion.
Köpare bör också identifiera vilka dimensioner som är avgörande för montering. Ytterdiametern kan behöva passa tätt inuti ett lamphus, medan andra dimensioner kan ha mer flexibilitet. Att lyfta fram dessa skillnader hjälper tillverkaren att fokusera på de krav som betyder mest för den färdiga produkten.
Om tavlan innehåller ovanliga utskärningar, tätt belägna hål eller en smal kantsektion, bör dessa egenskaper tydligt visas på ritningen. Om konstruktionen har snäva toleranser, bör köparen be tillverkaren att bekräfta genomförbarheten snarare än att anta att varje dimension kan tillverkas utan justering.
Förvandla designen till en tillverkningsplan
När filerna är tillgängliga måste tillverkaren granska dem innan produktion. Denna recension kopplar samman designens syfte med de praktiska kraven för kartongtillverkning.
Den första uppgiften är att bekräfta att materialet, skivans tjocklek, kopparspecifikation och kontur är kompatibla med den efterfrågade konstruktionen. Tillverkaren kan sedan kontrollera om konstverket innehåller tillräckligt med information för de nödvändiga lagren och om eventuella mått eller anteckningar står i konflikt med varandra.
Produktionsplaneringen måste också ta hänsyn till den beställda kvantiteten. Prototypbeställningar och volymbeställningar kan använda samma grundläggande design, men de har olika prioriteringar. En prototypkörning är ofta avsedd att verifiera den mekaniska passningen eller stödja en första elektrisk utvärdering. En volymorder lägger större vikt vid repeterbarhet, konsekvent inspektion och hantering av godkända produktionsregister.
För cirkulära tavlor förtjänar konturen särskild uppmärksamhet under denna granskning. Enbart en nominell diameter kanske inte beskriver alla mekaniska krav. Monteringshål, skåror och utskärningar kan avgöra hur brädan placeras inuti slutprodukten. Dessa egenskaper bör kontrolleras mot ritningen innan designen släpps.
Tillverkaren bör också klargöra eventuella olösta tekniska frågor med köparen. Om en önskad dimension saknas är det bättre att få en skriftlig bekräftelse än att göra ett antagande som kan påverka den färdiga skivan.
Detta steg är ett tillfälle att fastställa praktiska detaljer såsom materialtillgänglighet, ytfinish, provkvantitet, förväntad produktionskvantitet och förpackningskrav. Det ger också båda parter ett gemensamt register över de specifikationer som kommer att användas för att bedöma den färdiga beställningen.
Hur PCB-tillverkningsprocessen kontrolleras
PCB-tillverkning av aluminium innefattar flera steg, och varje steg har ett annat syfte. Den exakta produktionsmetoden beror på kortets design, men materialverifiering, kretsmönsterbildning, applicering av lödmask och slutbesiktning bidrar alla till det färdiga resultatet.
Inkommande materialinspektion är en tidig kontrollpunkt. Tillverkaren kontrollerar det levererade materialet mot orderkraven innan det går i produktion. Om materialtypen eller tjockleken inte överensstämmer med den godkända specifikationen, bör avvikelsen åtgärdas innan vidare bearbetning.
Materialet förbereds sedan till önskad storlek. Under kretsavbildning överförs det avsedda kopparmönstret till arbetsmaterialet. Etsning tar bort oönskad koppar för att skapa de kretsegenskaper som definieras av konstverket. Resultatet beror på noggrannheten hos de tillhandahållna designdata och kontrollen av tillverkningsprocessen.
Lödmaskutskrift följer där det krävs av kortets design. Lödmasken ger täckning över angivna områden av kretsen samtidigt som de nödvändiga exponerade områdena lämnas tillgängliga. Dess placering och utseende bör kontrolleras mot de godkända konstverken och tillverkningskraven.
Ytbehandling är en annan viktig del av processen. Den valda finishen bör bekräftas före produktion eftersom den påverkar de exponerade kopparytorna och deras lämplighet för de avsedda monterings- och lagringsförhållandena.
Inspektion sker vid lämpliga ställen i produktionen snarare än att endast förlita sig på en visuell kontroll i slutet. Automatisk optisk inspektion, där så är tillämpligt, kan hjälpa till att identifiera synliga kretsmönsterdefekter. Elektrisk testning kontrollerar relevanta elektriska kontinuitets- och isoleringskrav som stöds av testmetoden. Den slutliga kvalitetssäkringen granskar de färdiga skivorna innan paketering.
Varje kontrollpunkt tar upp en annan typ av problem. En visuellt godtagbar tavla är inte automatiskt elektriskt korrekt, och en elektriskt fungerande tavla kan fortfarande ha en mekanisk defekt som förhindrar installation. Besiktningsplanen bör därför återspegla de krav som fastställts för den särskilda beställningen.
För köpare är den viktiga frågan inte bara om leverantören har en produktionsprocess. Det är om processen och inspektionsarrangemangen är lämpliga för styrelsen som beställs.
Ytfinish och exponerad koppar
Ytfinish bör specificeras innan tillverkningen påbörjas. Rätt val beror på designen, de exponerade kopparområdena och kraven på den färdiga belysningsprodukten.
Xinda PCB listar flera ytbehandlingsalternativ för sin allmänna PCB-bearbetning av aluminium: OSP, varmluftslödning (HASL), nedsänkningsguld, blyfritt nedsänkningstenn och nedsänkningssilver. Tillgänglighet för en speciell anpassad cirkulär tavla bör bekräftas under offert och teknisk granskning.
Dessa ytbehandlingar bör inte behandlas som utbytbara alternativ utan att överväga tillämpningen. Deras egenskaper, bearbetningskrav och lämplighet för speciella monteringsförhållanden skiljer sig åt. Valet bör följa den avsedda användningen av skivan och kraven för den relevanta tillverkningsprocessen.
OSP är ett organiskt ytkonserveringsmedel som appliceras på exponerad koppar. För Xinda PCB:s allmänna bearbetningsspecifikationer är den listade OSP-tjockleken 0,20–0,40 μm. Detta är en referensspecifikation för den finishen och bör bekräftas för den faktiska beställningen där tillämpligt.
Vid jämförelse av offerter bör köpare se till att den angivna ytfinishen matchar det godkända kravet. Om en leverantör citerar en annan finish än en annan, kanske priserna inte representerar likvärdiga produkter.
Samma princip gäller när en befintlig design överförs till en ny tillverkare. Finishen som används för originaltavlan bör dokumenteras snarare än härledas från fotografier eller antas från en tidigare inköpsorder. En förändring bör granskas och godkännas innan den blir en del av produktionsspecifikationen.
Kvalitetskontroller som är viktiga för cirkulära aluminium-PCB
Kvalitetskontroll bör kopplas till ritningen och den avsedda användningen av den färdiga skivan. Ett generiskt uttalande om att en produkt har kontrollerats ger begränsad information om inte köparen förstår vad som kontrollerats.
För cirkulära LED-aluminiumkretskort förtjänar flera områden uppmärksamhet.
Mekaniska mått
Ytterdiametern, monteringshålens positioner och specificerade utskärningar bör kontrolleras mot den godkända ritningen. Dessa mått påverkar om skivan kan monteras i avsett hölje. Där toleranser specificeras bör inspektionen använda de godkända gränsvärdena snarare än en informell visuell bedömning.
Kretsmönster
Kopparkonstverket bör överensstämma med de släppta tillverkningsdata. Optisk inspektion kan hjälpa till att identifiera synliga defekter som oönskade kopparrester, saknade mönsterområden eller andra ojämnheter. Kontrollkriterierna bör vara anpassade till styrelsens konstruktions- och tillverkningskrav.
Elektriskt skick
Elektrisk testning kan identifiera vissa öppna kretsar och oavsiktliga anslutningar, beroende på testinställningen och täckningen. Köpare bör bekräfta testkraven för beställningen om specifik elektrisk verifiering är viktig för deras tillämpning. Ett kontinuitets- eller isoleringstest ersätter inte den funktionella utvärderingen av den kompletta LED-belysningsprodukten.
Ytans skick
Skivan bör kontrolleras för synliga skador, föroreningar och defekter som kan påverka installationen eller den angivna ytfinishen. Besiktningskriterier bör skilja mellan kosmetiska tillstånd och defekter som påverkar funktion eller passform.
Material och tjocklek
Det medföljande materialet och den färdiga skivans tjocklek bör överensstämma med den godkända specifikationen. Dessa kontroller är särskilt viktiga när designen bygger på en specifik passform i ett lamphus eller kräver en definierad skivkonstruktion.
Förpackningsskick
Färdiga skivor bör förpackas på ett sätt som skyddar dem under hantering och transport. Förpackningskraven kan variera beroende på kartongstorlek, orderkvantitet och köparens mottagningsrutiner.
Ingen enskild kontroll täcker alla potentiella problem. Mekanisk inspektion, optisk inspektion, elektrisk provning och materialverifiering tar upp olika krav. Köpare bör därför fastställa acceptanskriterier som återspeglar designen snarare än att förlita sig på ett enda godkänt eller ej godkänt uttalande.
För återkommande beställningar blir det också lättare att jämföra senare partier med den ursprungliga beställningen genom att hålla ett register över godkända specifikationer och inspektionskrav.
Prototypprover och godkännande före volymproduktion
En prototyp är användbar eftersom den gör det möjligt för köparen att utvärdera en fysisk bräda innan han förbinder sig till en större kvantitet. Men värdet av ett prov beror på hur det granskas.
Det första steget är att jämföra den mottagna brädan med den godkända mekaniska ritningen. Ytterdiametern, monteringshålen, utskärningarna och den totala tjockleken bör kontrolleras mot de dimensioner som har betydelse för monteringen. Om tavlan är avsedd att sitta inuti ett lamphus kan en fysisk passningskontroll avslöja problem som kanske inte är uppenbara bara från de elektroniska filerna.
Kretsmönster och ytfinish bör också ses över. Om elektrisk testning är en del av provutvärderingen, bör testresultaten beaktas tillsammans med designkraven. Där tavlan kommer att användas i en komplett belysningsprodukt, är den relevanta utvärderingen på systemnivå fortfarande ansvaret för produktutvecklingsprocessen.
Eventuella skillnader bör dokumenteras innan provet godkänns. Om styrelsen behöver en reviderad disposition eller en ändring av tillverkningsdata, bör de uppdaterade filerna få en ny revisionsidentifierare. Annars kan tillverkaren ha svårt att skilja den godkända versionen från det tidigare exemplet.
När provet har godkänts bör köparen behålla den godkända ritningen, specifikationen och relevanta inspektionsprotokoll. Dessa dokument ger en referens för volymorder och hjälper till att förhindra att icke godkända ändringar kommer in i produktionen.
Ett provgodkännande ska inte behandlas som en formalitet. Det är den punkt då köparen bekräftar att den tillverkade skivan matchar de överenskomna kraven tillräckligt noga för att fortsätta med nästa steg i projektet.
Hantera återkommande beställningar och produktionskonsekvens
Kraven för en upprepad beställning bör baseras på den godkända produktspecifikationen snarare än en allmän beskrivning som "samma som förra gången." Detta är särskilt viktigt när en leverantör hanterar flera cirkulära PCB-designer med liknande diametrar eller skivtjocklekar.
En fullständig orderregistrering bör identifiera produkten, ritningsrevision, material, koppartjocklek, färdig kartongtjocklek, ytfinish, kvantitet och eventuella speciella inspektions- eller förpackningskrav. Om en specifikation ändras ska ändringen kommuniceras och godkännas innan nästa produktionskörning.
Köpare bör också klargöra om en ny beställning använder samma godkända filer och materialkrav som föregående batch. En konstruktionsrevision, materialbyte eller ändring av ytfinish kan påverka hur tavlan står sig i jämförelse med det godkända provet.
Vid större beställningar är leveransplanering och kvantitetsbekräftelse också viktigt. Inköpsteamet bör fastställa erforderlig kvantitet och leveransschema med leverantören före produktion. Om beställningen är uppdelad i flera försändelser bör båda parter komma överens om tillämplig dokumentation och acceptanskrav.
Förpackning och identifiering hjälper till att upprätthålla orderkontrollen efter att skivorna lämnar fabriken. Tydliga etiketter kan göra det enklare för det mottagande teamet att särskilja olika design, revisioner eller batcher. Det specifika märkningsformatet bör överenskommas när köparen har interna spårbarhetskrav.
Repeterbarhet beror inte på ett enda tillverkningssteg. Det kommer från att upprätthålla en tydlig specifikation, använda rätt designrevision, tillämpa lämpliga processkontroller och kontrollera den färdiga produkten mot överenskomna acceptanskriterier.
Att välja en tillverkare för en anpassad cirkulär LED-aluminiumkretskort
Priset spelar roll, men den lägsta offerten är inte nödvändigtvis det lämpligaste valet för en skräddarsydd bräda. En meningsfull jämförelse bör överväga om leverantören kan uppfylla angivna material, dimensioner, kretskrav, ytfinish och kvalitetsförväntningar.
Köpare kan börja med att be tillverkaren bekräfta den nödvändiga skivkonstruktionen och produktionssortimentet. Om konstruktionen kräver en viss tjocklek eller kopparvikt, bör specifikationen tydligt framgå av offerten. Allmänna kapacitetsförklaringar bör inte ersätta bekräftelse av de faktiska produktkraven.
Tillverkarens design-granskningsprocess är en annan användbar jämförelsepunkt. En leverantör ska kunna identifiera saknad information eller motstridiga dimensioner innan produktionen startar. Tydlig kommunikation i detta skede kan förhindra ändringar som kan undvikas och göra offerten mer korrekt.
Besiktningsarrangemang bör också diskuteras. Köpare bör förstå om beställningen inkluderar dimensionskontroller, optisk inspektion och elektriska tester i tillämpliga fall. Om särskilda mät- eller inspektionsprotokoll krävs, bör dessa överenskommas innan inköpsordern utfärdas.
Provprocessen kan ge ytterligare bevis på hur leverantören hanterar specialarbete. En välskött provorder bör följa en definierad specifikation och ge en tydlig grund för godkännande. För återkommande produktion bör leverantören även kunna arbeta utifrån de godkända filerna och kommunicera när en begärd ändring påverkar befintliga krav.
Slutligen, jämför offerter på motsvarande basis. Kartongmaterial, färdig tjocklek, kopparvikt, ytfinish, kvantitet, testkrav och förpackning kan alla påverka det angivna priset. Om dessa uppgifter skiljer sig åt mellan leverantörer kan en direkt prisjämförelse vara missvisande.
En tillverkare som tillhandahåller tydlig teknisk kommunikation och en dokumenterad produktionsspecifikation ger köpare ett säkrare underlag för att utvärdera beställningen.
Custom Circular LED Aluminium PCB Solutions Från Xinda PCB
Xinda PCB tillhandahåller aluminium PCB-tillverkning för belysningstillämpningar, inklusive anpassade cirkulära LED-aluminiumkretskort som används i downlights och panelljus. Dess utvalda cirkulära produkt använder 5052 aluminiumlegering, med en listad färdig kartongtjocklek på 1,0–2,5 mm och koppartjocklek på 1–2 oz.
Det bredare kretskortets bearbetningssortiment av aluminium inkluderar färdiga skivtjocklekar på 0,4–3,0 mm, koppartjocklekar på 1–6 oz och en listad minsta spårbredd och linjeavstånd på 0,15 mm. De faktiska kraven för varje design bör ses över och bekräftas före produktion.
Tillverkningsprocessen inkluderar inkommande materialinspektion, skärning, kretsavbildning, etsning, lödmaskutskrift, AOI-inspektion, elektrisk testning, slutlig kvalitetssäkring och förpackning. Anpassade prover och volymbeställningar accepteras, vilket gör att köpare kan diskutera sina krav innan de flyttar till större produktionskvantiteter.
Vid offertbegäran är det bra att tillhandahålla tavlans tillverkningsfiler, mekanisk ritning, erforderligt material, färdig tjocklek, koppartjocklek, ytfinish och orderkvantitet. Eventuella kritiska dimensionstoleranser eller speciella inspektionskrav bör också inkluderas.
För produktdetaljer och offertförfrågningar, besök Xinda PCB eller kontakta teamet på bluesky@xdpcba.com eller Sales10@xdpcba.com.
Slutliga överväganden innan du gör en beställning
Framgångsrik anpassad cirkulär LED-aluminium PCB-produktion börjar med en tydlig specifikation. Materialet, kretskonstverket, kortets kontur, monteringsegenskaper och ytfinish måste beskriva samma godkända design. Tillverknings- och inspektionskrav bör sedan anpassas till den avsedda tillämpningen.
Innan du beställer bör köpare kontrollera att tillverkningsfilerna är kompletta, att de kritiska dimensionerna är definierade och att de angivna specifikationerna matchar den efterfrågade produkten. En prototyp bör ses över mot dessa krav, och eventuella revisioner bör dokumenteras innan volymproduktion påbörjas.
För återkommande beställningar, bibehåller de godkända designfilerna och acceptanskriterierna bibehållen överensstämmelse mellan batcherna. Dessa steg ger en praktisk grund för att arbeta med en PCB-tillverkare och hålla anpassade LED-belysningsprojekt enligt schemat.
Märka: